
Практический материал от проектировщиков фабрики.
Конструкторская подготовка
Конструктор проверяет толщины, нагрузки, зазоры, крепёж и механизмы. Модель раскладывают на детали и выявляют конфликт ящика с петлёй до станка.
Раскрой и обработка
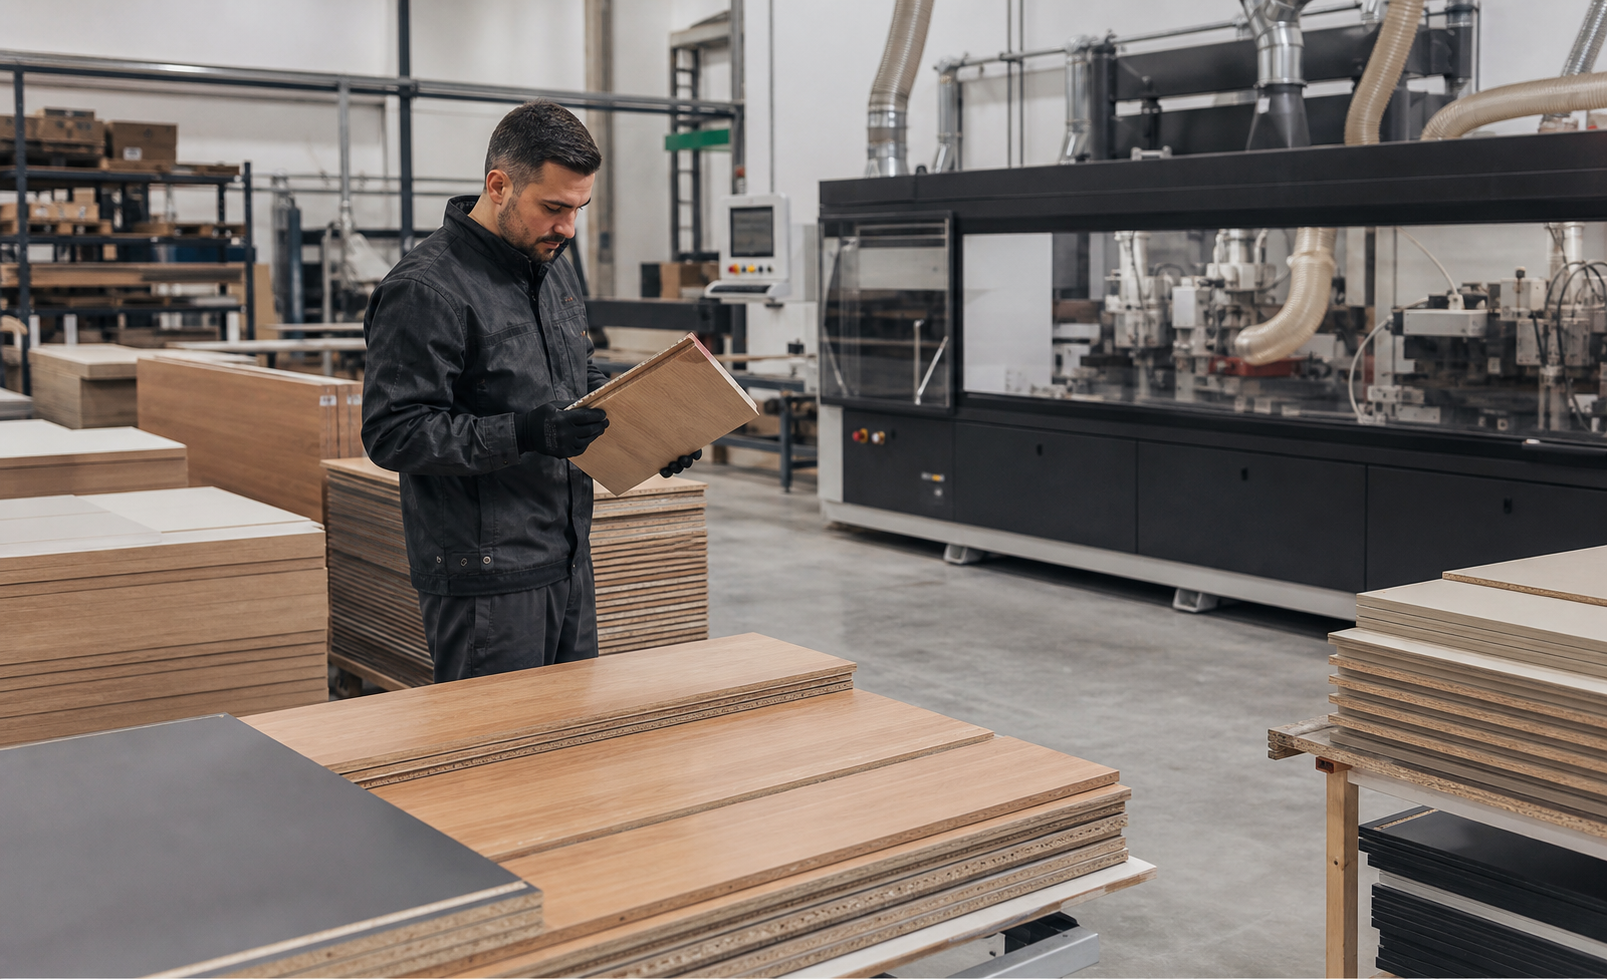
Материал раскраивают по карте, торцы кромят, отверстия и фрезеровку выполняют на ЧПУ. Эмаль проходит подготовку, грунт, шлифовку и окраску.
Контроль и упаковка
Проверяют размеры, рисунок, комплектность и поверхности. Сложные узлы собирают в цехе, детали маркируют и упаковывают по зонам.
Монтаж — часть производства
Корпуса выставляют, крепят, закрывают примыкания, регулируют фасады и свет. Ответственность одной команды за проект, цех и монтаж уменьшает спорные границы.
От проекта к рабочей документации
Красивой визуализации недостаточно для производства. Конструктор переводит проект в систему деталей: задаёт толщины, кромки, присадку, зазоры, крепёж и механизмы. Он проверяет вес фасадов, ход ящиков, пересечения петель и коммуникаций. Точные модели техники связывают с монтажными схемами. После согласования формируется спецификация материалов и фурнитуры. Ошибка, найденная на этом этапе, исправляется в файле; после раскроя она превращается в новую деталь, задержку и расход материала.
Раскрой и маркировка деталей
Плитные материалы раскраивают по карте, которая учитывает размеры листа, направление декора и минимизацию отходов. Каждая деталь получает маркировку с принадлежностью к заказу и модулю. Важно сохранить парность рисунка на соседних фасадах и не смешать оттенки разных партий. После раскроя контролируют размеры и состояние поверхности. Система маркировки сопровождает деталь через кромление, сверление, упаковку и монтаж, уменьшая вероятность пересорта на объекте.
Кромление, ЧПУ и окраска
Торцы плит закрывают кромкой с выбранной толщиной и цветом, контролируя клеевой шов и углы. На станке ЧПУ выполняют отверстия, пазы и фрезеровку по рабочей модели. Фасады под эмаль проходят грунтование, сушку и несколько циклов шлифовки; нарушение подготовки проявится после окраски. Шпонированные детали подбирают по рисунку и защищают финишным покрытием. На каждом участке важна не только точность оборудования, но и соблюдение технологической последовательности.
Предварительная сборка и контроль
Сложные узлы полезно собрать в цехе: проверить сопряжение деталей, работу механизмов, совпадение рисунка и геометрию фасадов. Контроль качества включает размеры, диагонали, расположение отверстий, поверхность и комплектность. Дефектную деталь проще заменить до упаковки, чем обнаружить в квартире. Стекло, зеркала и окрашенные элементы осматривают при направленном свете. Результаты сверяют со спецификацией, чтобы на монтаж приехал полный заказ, а не набор почти подходящих компонентов.
Упаковка и логистика
Детали упаковывают по зонам монтажа, защищая углы, лицевые поверхности и хрупкие элементы. На маркировке указывают заказ и модуль, а комплект фурнитуры распределяют так, чтобы монтажники не искали крепёж по десяткам коробок. Порядок погрузки учитывает порядок заноса и сборки. До доставки проверяют маршрут, лифт и готовность помещения. Мебель нельзя складировать во влажной зоне или прислонять незащищённые фасады к стене, поэтому организация объекта является частью качества производства.
Монтаж завершает производство
На объекте корпуса выставляют по уровню, соединяют, крепят к основанию и закрывают строительные отклонения доборами. Затем регулируют фасады, проверяют ящики, свет и встроенную технику. Столешницы и примыкания герметизируют по проекту. Финальная приёмка проходит при чистых поверхностях и полном освещении: заказчик открывает каждую секцию и получает инструкции по уходу и регулировке. Ответственность одной команды за чертежи, цех и монтаж позволяет быстрее решить замечания и не перекладывать их между подрядчиками.
Срок складывается из последовательных этапов
Обещание изготовить сложный комплект за несколько дней обычно означает, что часть подготовки или контроля остаётся за рамками. После замера нужны конструирование и согласование, затем закупка материалов, раскрой, обработка, окраска или облицовка, контроль, упаковка и монтаж. Некоторые операции нельзя безопасно ускорить: лакокрасочным слоям требуется сушка, а нестандартным деталям — проверка. Реальный график учитывает загрузку цеха и поставку выбранной фурнитуры. Заказчику полезно получить контрольные точки: утверждение чертежей, запуск, готовность к доставке и дата монтажа. Изменение материала после запуска может вернуть работу на ранний этап, поэтому решения принимают до производства. Прозрачный процесс не исключает задержек полностью, но позволяет заранее понимать их причину и не жертвовать качеством скрытых операций.